

Un tool joint de tubería de perforación (unión de herramienta) es el conector de acero roscado y de pared gruesa que se suelda a cada extremo del cuerpo de una tubería de perforación. Un extremo lleva una rosca exterior (el pin, o macho) y el otro una rosca interior (el box, o hembra), de modo que cada tubería se puede enroscar con las demás para formar una sarta de perforación. Su pared más gruesa le permite soportar repetidos ciclos de apriete y desenrosque mientras transmite torque y carga axial a lo largo de la sarta.
Este artículo explica cómo se construye un tool joint de tubería de perforación, cómo trabajan juntos el pin, el box y el hombro, cómo influyen el diámetro exterior (OD), el diámetro interior (ID) y el desgaste en la resistencia a la torsión, y qué verificar al seleccionar uno.
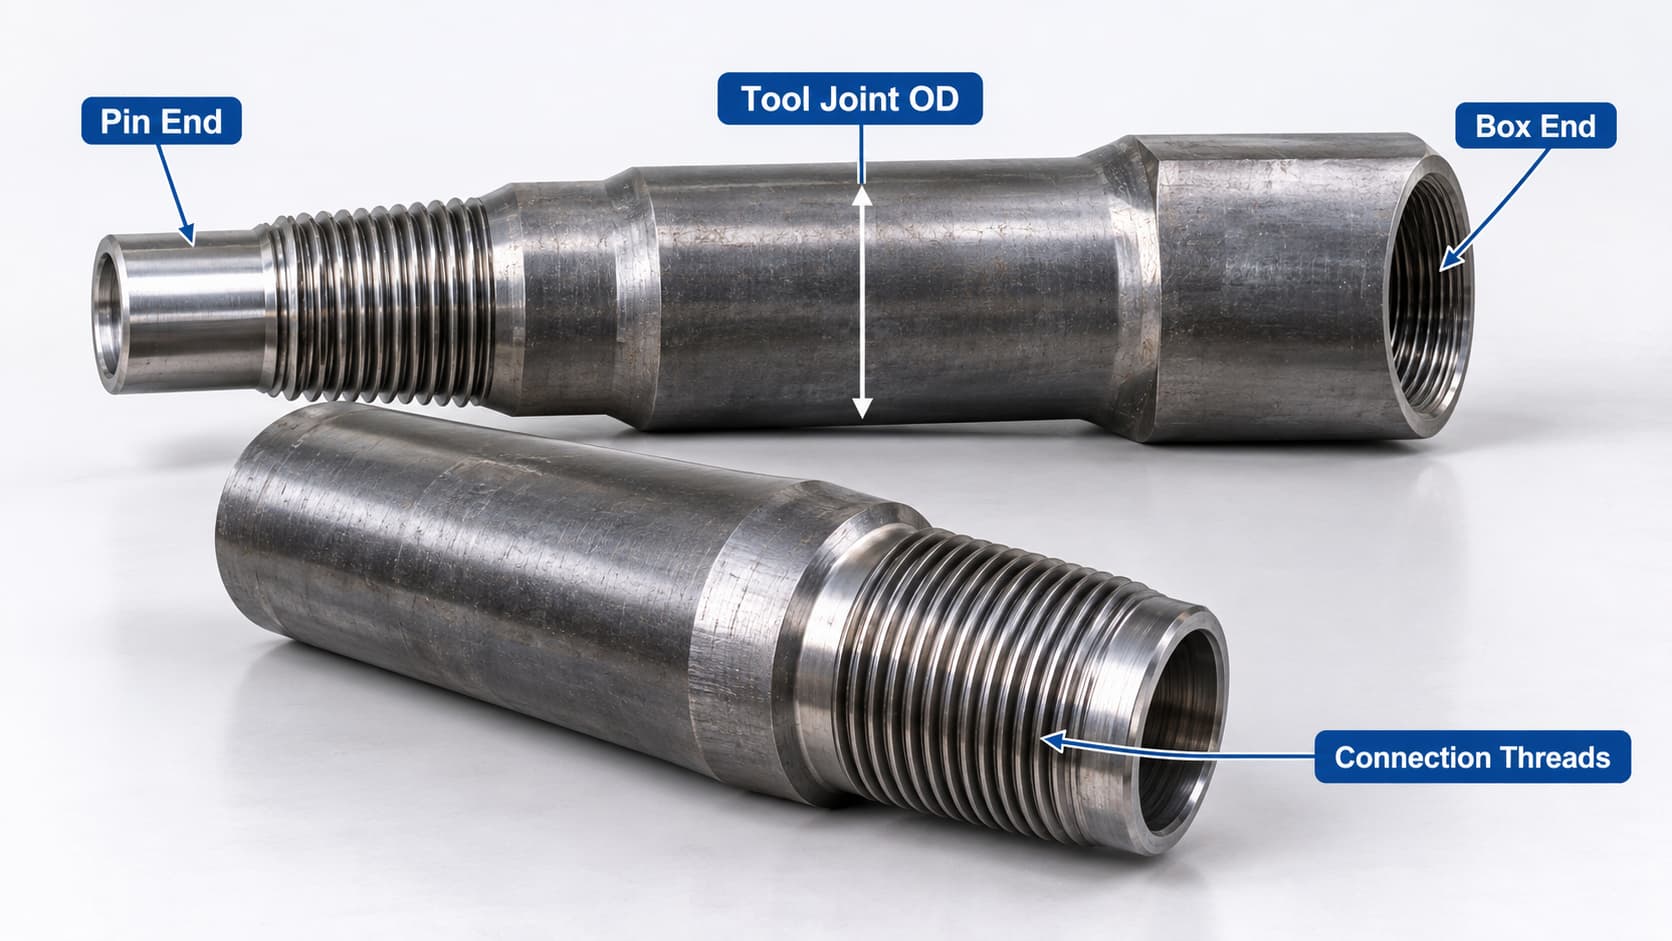
Un tool joint es un conector de acero forjado que se suelda a cada extremo del cuerpo de una tubería de perforación. Un extremo recibe un elemento pin y el otro un elemento box, por lo que cada tramo de tubería de perforación tiene un box en un extremo y un pin en el otro. Cuando las tuberías se colocan en la sarta, el pin de una unión se enrosca en el box de la siguiente.
Una tubería de perforación completa tiene tres partes distintas: el cuerpo de la tubería, el tool joint en cada extremo y la zona de soldadura donde ambos se unen. El cuerpo es un tubo largo de pared relativamente delgada. Cubre la distancia, soporta el peso de la sarta que queda debajo, transmite el torque desde la superficie hasta la barrena y permite el paso del fluido de perforación. No es un buen lugar para tallar roscas, por tres razones:
Como su OD es mayor que el del cuerpo de la tubería, el tool joint suele ser el primero en entrar en contacto con la tubería de revestimiento o con la pared del pozo. Por eso suele llevar hardbanding (recubrimiento duro) y por eso su desgaste es importante más adelante en este artículo.
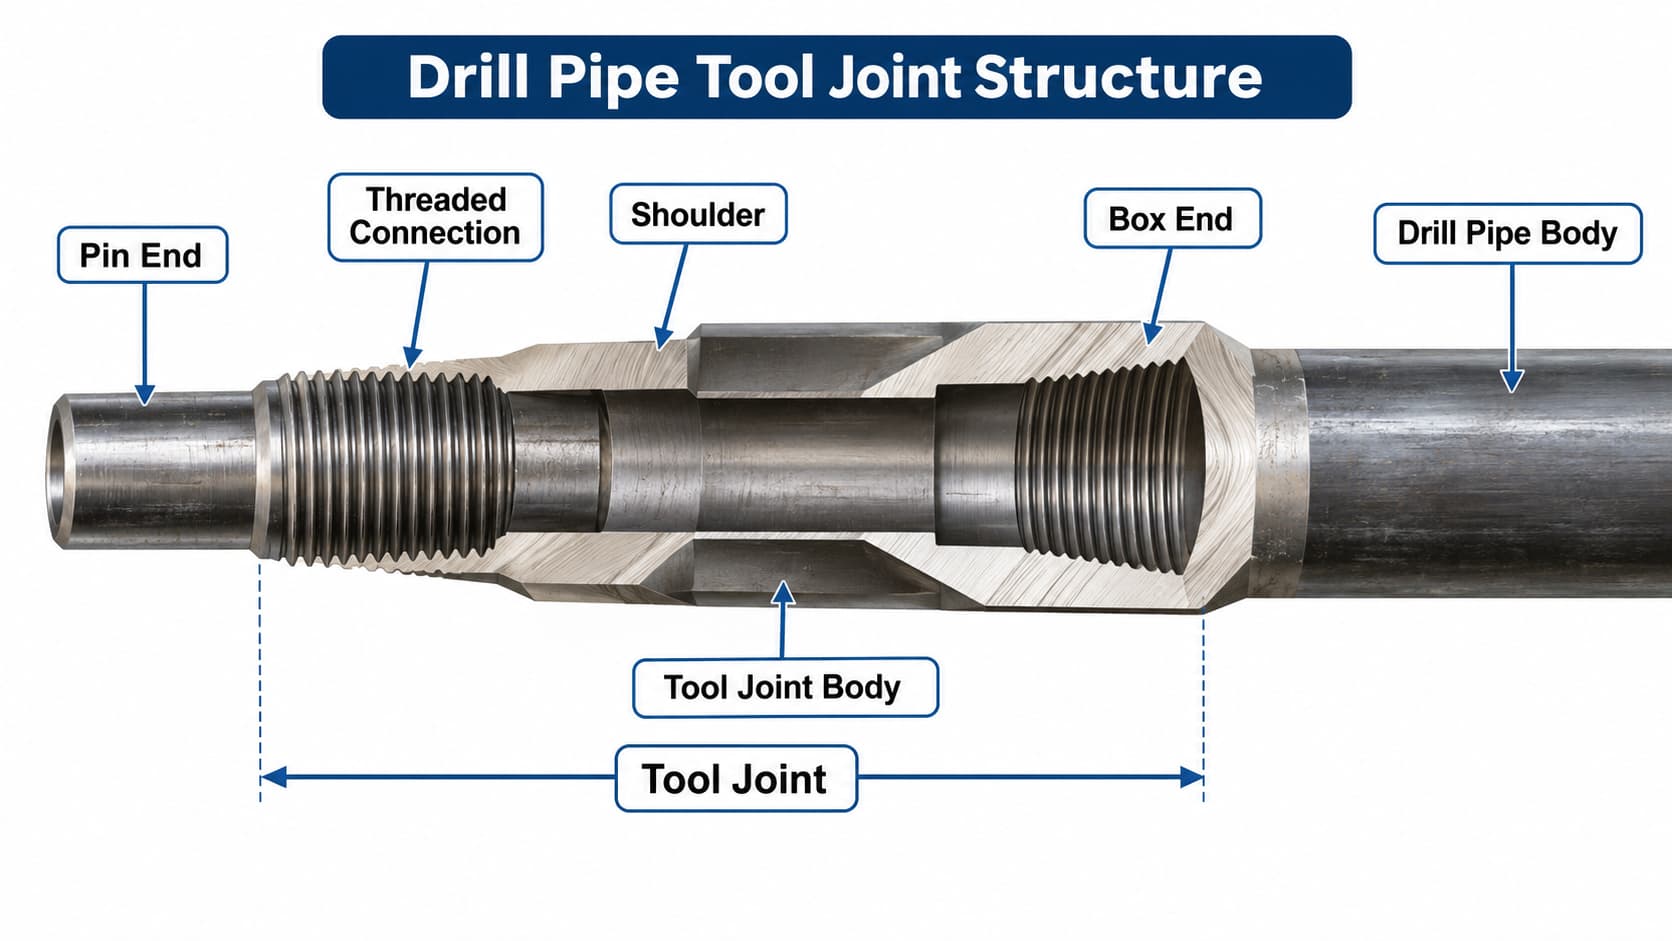
La estructura de un tool joint de tubería de perforación es sencilla, pero cada elemento tiene una función mecánica, y el pin y el box solo funcionan como conexión cuando todos actúan en conjunto.
Extremo pin. El pin es el elemento macho, con una rosca exterior cónica. Su sección crítica está en la raíz de la rosca, donde la pared restante depende del diámetro del orificio y de la profundidad de la rosca.
Extremo box. El box es el elemento hembra, con una rosca interior cónica que coincide con la del pin. Su pared trabaja a tracción circunferencial por el acoplamiento de las roscas y por la precarga de apriete. Su resistencia depende en gran parte de cuánto acero queda entre la raíz de la rosca y el diámetro exterior, por lo que el OD y el desgaste del box están estrechamente ligados a su capacidad de torsión.
Conexión roscada. Las roscas cónicas alinean ambos elementos y proporcionan el acoplamiento mecánico que mantiene unida la conexión bajo carga axial. La forma de la rosca, la conicidad y el paso varían según el diseño de la conexión. Esas diferencias se tratan en nuestro artículo sobre los tipos de conexión de tubería de perforación.
Hombro. En las conexiones con hombro de tipo API, el hombro primario es el contacto entre la cara del box y la base del pin. Algunos diseños propietarios añaden una segunda superficie de contacto, por lo que la disposición de los hombros depende del diseño de la conexión. Al apretar la conexión, las caras de los hombros se presionan entre sí. Este contacto genera la precarga que mantiene firme la conexión, limita la parte de la carga de trabajo que soportan las roscas por sí solas y forma el sello principal contra el fluido de perforación. Por ello, el estado del hombro importa tanto como el de las roscas.
Cuerpo del tool joint. Es la sección forjada de pared gruesa detrás de las roscas, tanto en el pin como en el box. Aporta el acero que sostiene la rosca, el espacio para las llaves de apriete y desenrosque, las transiciones cónicas en el extremo de soldadura y la superficie para soldar a la tubería.
|
Característica |
Pin |
Box |
|
Rosca |
Exterior, cónica |
Interior, cónica |
|
Sección crítica para la resistencia a la torsión |
Pared entre el orificio y la raíz de la rosca |
Pared entre la raíz de la rosca y el OD |
|
Efecto del desgaste del OD |
Poco efecto directo |
Reduce la pared efectiva y puede reducir la resistencia |
|
Efecto del ID |
Un orificio mayor deja menos pared en el pin |
Menos directo, ya que la pared del box depende sobre todo del OD |
Los tool joints se unen normalmente al cuerpo de la tubería mediante soldadura por fricción. En este proceso, una pieza gira contra la otra bajo fuerza axial. La fricción calienta ambas caras hasta que el acero se vuelve plástico, y la presión axial las forja juntas. Después de la soldadura, la zona soldada recibe tratamiento térmico y se elimina la rebaba de soldadura.
En esta región conviene distinguir tres zonas: el tool joint, que es el conector forjado con roscas y hombros; el cuerpo de la tubería, es decir, la longitud principal de la tubería, laminada y tratada térmicamente; y la zona de soldadura, la franja estrecha donde ambos se funden. La zona de soldadura se controla mediante el procedimiento de soldadura y el tratamiento térmico posterior del fabricante. No debe suponerse que sus propiedades sean iguales a las de ninguna de las dos piezas contiguas.
Para reforzar el extremo de la tubería donde se une el tool joint, se engrosa la pared antes de soldar. Esto se llama recalcado (upset). Se utilizan tres formas.
|
Tipo de recalcado |
Dónde se añade pared |
Resultado estructural |
|
Recalcado interno (IU) |
Por dentro del extremo |
El diámetro exterior se mantiene igual al del cuerpo; el orificio se estrecha cerca del extremo |
|
Recalcado externo (EU) |
Por fuera del extremo |
El orificio se mantiene igual al del cuerpo; el diámetro exterior aumenta cerca del extremo |
|
Recalcado interno-externo (IEU) |
Por dentro y por fuera |
La pared se engrosa en ambas direcciones, con cierto cambio tanto en el orificio como en el diámetro exterior |
La elección afecta al orificio cerca de la conexión, al diámetro exterior y a la geometría disponible para la soldadura. Depende del tamaño de la tubería, de la clase de peso, de la norma de diseño y del proceso del fabricante. Ningún tipo es mejor en todos los casos, porque cada uno equilibra de forma distinta la restricción del orificio, el diámetro exterior y la transición de pared. Además, el tipo de recalcado suele asociarse a determinadas familias de conexión;consulte nuestro artículo sobre los tipos de conexión de tubería de perforación.
En operación, la sarta de perforación soporta varias cargas a la vez. Un tool joint debe unir las tuberías adyacentes y soportar una parte de cada carga.
Unión de las tuberías. El pin y el box roscados fijan dos tramos entre sí y los mantienen alineados con el eje de la sarta.
Transmisión del torque rotatorio. El torque del top drive o de la mesa rotaria se transmite a través de toda la sarta. En cada tool joint, pasa por las roscas acopladas y por las caras de hombro presionadas, y la precarga de apriete determina qué tan bien cumple su función el contacto del hombro.
Soporte de la carga axial. La sarta cuelga desde la superficie, por lo que cada tool joint soporta el peso de lo que hay debajo. La tensión axial pasa por las roscas, y la precarga controla cómo se reparte esa carga entre la rosca y el hombro.
Precarga y sello. Al apretar la conexión, el pin queda en tensión y el hombro del box en compresión, con las caras de los hombros presionadas entre sí. Esto mantiene los hombros en contacto bajo las cargas de trabajo, de modo que la conexión no se abre por flexión ni por vibración, y proporciona el sello que mantiene el fluido de perforación dentro de la sarta.
El pin, el box y el hombro actúan como un sistema. Las roscas aportan el acoplamiento, el hombro aporta la precarga y el sello, y el cuerpo detrás de cada rosca aporta el acero que soporta la carga. Si el hombro se daña o se pierde la precarga, las roscas asumen una mayor parte de la carga y la conexión se vuelve más vulnerable a la fatiga y a las fugas.
La resistencia a la torsión de un tool joint de tubería de perforación depende de las secciones transversales del pin y del box, que quedan definidas por el OD, el ID y la geometría de la rosca, junto con el límite elástico del material. Aquí es donde las dimensiones del tool joint tienen el efecto más directo sobre cuánto torque puede soportar una conexión.
Qué significan el OD y el ID. El OD del tool joint es el diámetro exterior del cuerpo forjado. El ID del tool joint es el orificio que atraviesa la conexión. Ambos quedan definidos por el diseño de la conexión y por el tamaño de la tubería a la que se une. No son iguales a las dimensiones del cuerpo de la tubería: el tool joint suele tener un OD mayor y, con frecuencia, un ID menor.
OD del box y sección transversal efectiva. La capacidad de torque del box depende del anillo de acero comprendido entre la raíz de su rosca interior y su diámetro exterior. Un OD mayor, manteniendo lo demás igual, aumenta este anillo y eleva la capacidad del box. Si el OD se reduce, ya sea por diseño o por desgaste, el anillo se adelgaza y el box dispone de menos material para resistir los esfuerzos del torque y de la precarga de apriete.
ID del pin y sección transversal efectiva. El pin está limitado desde el otro lado. Su capacidad depende del acero entre el orificio del pin y la raíz de su rosca exterior. Un orificio mayor retira acero de esta sección, por lo que, para un diseño de conexión dado, un ID mayor suele significar una sección transversal menor en el pin. Un ID menor deja más acero en el pin, pero restringe el flujo y el paso de herramientas.
Pin débil y box débil. Como el pin y el box tienen secciones críticas distintas, uno de ellos normalmente alcanzará su límite antes que el otro. Un tool joint es «pin débil» cuando la capacidad del pin es menor que la del box, y «box débil» cuando la del box es menor. Pin débil y box débil pueden referirse tanto a la capacidad de tracción como a la de torsión; este artículo se centra en la resistencia a la torsión. La capacidad total de torsión de la conexión la determina el elemento más débil, porque el torque pasa por ambos en serie. El lado más resistente no compensa la diferencia.
Por eso el OD y el ID no pueden evaluarse por separado. Un OD mayor ayuda al box, pero no hace nada por un pin con un orificio grande. Un ID pequeño ayuda al pin, pero no compensa un box con el OD desgastado. La capacidad resultante depende además del tipo de conexión, del límite elástico del material y del método de cálculo del fabricante, por lo que los valores concretos deben tomarse de la norma aplicable o de los datos del fabricante para el tamaño, el grado y la conexión exactos.
Los tool joints API estándar suelen diseñarse con una resistencia a la torsión inferior a la del cuerpo de tubería al que se sueldan, por lo que normalmente es la conexión, y no el cuerpo de la tubería, el elemento que limita el torque. Las aplicaciones de bajo torque pueden aceptar una relación menor, mientras que la perforación de alto torque puede requerir conexiones con una capacidad de torsión superior a la del diseño estándar. Verifique la capacidad de la conexión específica en lugar de darla por supuesta.
Un OD mayor y un ID menor no siempre son mejores. Un OD mayor puede mejorar la capacidad del box y la vida útil frente al desgaste, pero también reduce la holgura anular, aumenta la pérdida de presión en el exterior de la sarta y puede complicar las operaciones de pesca. Un ID menor puede mejorar la capacidad del pin, pero aumenta la pérdida de presión en el interior de la sarta y puede limitar el acceso de herramientas o de línea de acero. Las dimensiones adecuadas dependen del diámetro del pozo, del diseño de la sarta, del material y de las cargas.
Efecto del desgaste del OD. Los tool joints están en contacto con el pozo y con la tubería de revestimiento durante toda la perforación, y la abrasión reduce su OD con el tiempo. Como el box depende del acero entre la raíz de la rosca y el OD, el desgaste reduce directamente su sección transversal efectiva y su capacidad de torsión. Una unión que era pin débil cuando era nueva puede pasar a ser box débil conforme se desgasta el OD, de modo que un box desgastado puede alcanzar su límite antes de lo que indicaba su capacidad original. El hardbanding retrasa este desgaste, pero su estado también debe vigilarse. Para saber cómo se mide y se evalúa el desgaste, consulte nuestro artículo sobre la inspección de conexiones de tubería de perforación.
El torque de apriete de la tubería de perforación es el torque que se aplica para enroscar el pin en el box hasta que los hombros se presionan entre sí con la precarga prevista. Es el medio para establecer esa precarga, por lo que determina si la conexión se comporta como fue diseñada.
Torque insuficiente. Si el torque de apriete es demasiado bajo, el contacto del hombro es débil. La conexión puede perder precarga por flexión, vibración o inversión de torque, y entonces las roscas asumen una mayor parte de la carga. Esto puede provocar separación de los hombros, fugas a través de la conexión, desgaste de las roscas y daños por fatiga, y, en casos graves, un lavado (washout) o la rotura de la conexión.
Torque excesivo. Si el torque es excesivo, el pin puede estirarse más allá del rango previsto y el box puede quedar sobreesforzado. Los hombros pueden dañarse, las roscas pueden gripar y la conexión puede resultar difícil de desenroscar.
Factores que afectan al valor correcto. El torque adecuado no es una cifra única y universal. El torque de apriete queda determinado principalmente por el OD y el ID del tool joint, y no por las dimensiones ni las propiedades del cuerpo de la tubería. Para un ID de pin dado, un OD de tool joint mayor admite un torque de apriete más alto, y para un OD dado, un ID de pin mayor lo reduce. Los valores estándar se calculan de modo que el más débil entre el pin y el box alcance una fracción definida de su límite elástico mínimo; la base exacta debe tomarse de la práctica recomendada API vigente o de los datos del fabricante.
Otros factores son:
Como el compuesto para roscas y el estado de las superficies modifican la fricción, la misma lectura de torque puede producir una precarga distinta en condiciones distintas. Siga el torque recomendado por el fabricante o por la norma aplicable para el tool joint específico y utilice el compuesto para el que se fijó ese valor. Este artículo no da cifras de torque, ya que deben ajustarse a la conexión y a las condiciones exactas.
La selección funciona mejor como una secuencia que va de los requisitos del pozo a las dimensiones, luego a la resistencia y por último a la vida útil.
OD e ID del tool joint. Parta del diámetro del pozo, del programa de revestimiento y de las necesidades hidráulicas. Compruebe que el OD cabe en la holgura anular y cumple los requisitos de pesca, y que el ID es suficiente para el caudal y para las herramientas que deban pasar. Después revise cómo estas dimensiones desplazan el lado débil de la unión.
Tipo de conexión y compatibilidad de roscas. La conexión debe coincidir con la sarta, con el BHA y con el equipo del taladro. Para conocer las familias de conexiones, consulte nuestro artículo sobre los tipos de conexión de tubería de perforación.
Resistencia a la tracción y a la torsión. Compare los valores nominales de la conexión con las cargas previstas, incluidos el arrastre, el torque, la flexión y el margen de sobretensión. Compruebe cuál es el lado débil, ya que es el que determina la capacidad de torsión. En pozos de alto torque, confirme que la capacidad de torsión de la conexión, y no solo la del cuerpo de la tubería, cumple el requisito. Tome los valores nominales de las normas vigentes o de los datos del fabricante para el tamaño, el grado y la conexión exactos.
Condiciones de perforación. Los pozos desviados y de alcance extendido imponen más torque y flexión a las conexiones, y las formaciones abrasivas aumentan el desgaste del OD. Adapte la unión a estas condiciones y no solo a las dimensiones nominales.
Resistencia al desgaste. El hardbanding y la dureza del material ayudan a que el tool joint conserve su OD, y con ello la capacidad de su box, durante más tiempo.
Costo y vida útil. Compare el costo a lo largo de la vida útil prevista y no solo el precio de compra. La documentación del proveedor y la trazabilidad también importan al especificar una unión.
