

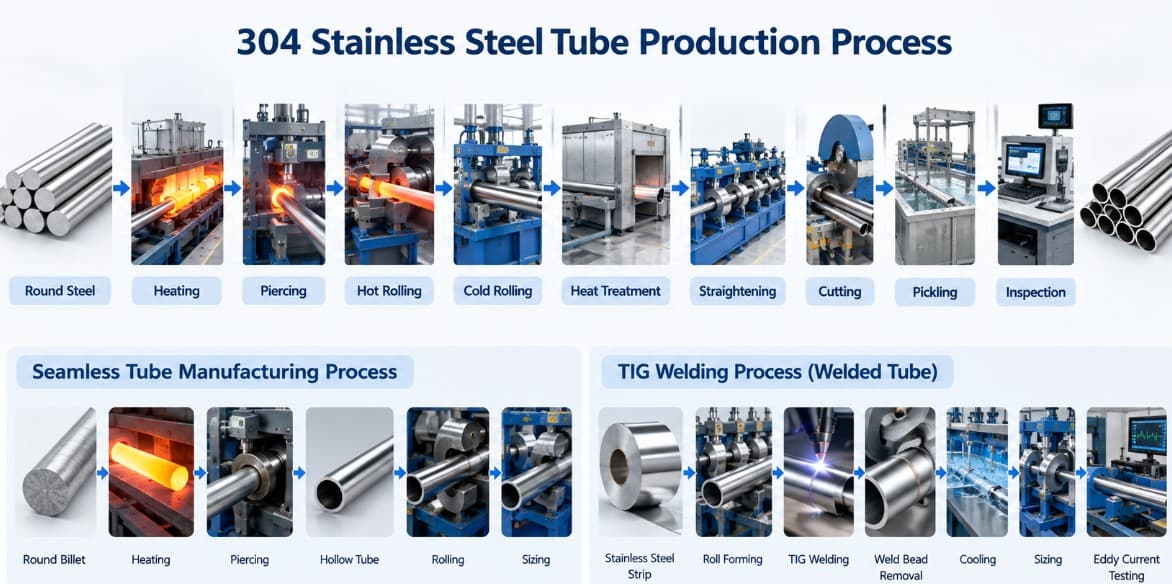
El proceso de fabricación de tubos de acero inoxidable 304 sigue una de dos vías principales: sin costura o soldado. La fabricación de tubos sin costura parte de una palanquilla redonda maciza que se calienta y se perfora para obtener un cuerpo hueco; posteriormente, se somete a laminado en frío y tratamiento térmico hasta alcanzar las dimensiones finales. Por su parte, los tubos soldados se elaboran a partir de una banda de acero que se corta a la medida, se conforma mediante rodillos para adquirir una forma redonda y se une a lo largo de una costura longitudinal utilizando soldadura TIG. Ambos métodos comparten el mismo objetivo —un espesor de pared uniforme, resistencia mecánica y resistencia a la corrosión—, aunque el equipo y las etapas del proceso difieren considerablemente.
La calidad del material en esta etapa influye directamente en la uniformidad del espesor de pared y en la integridad de la soldadura en fases posteriores del proceso.
12. Pruebas del producto: controles dimensionales y de calidad antes de la expedición.
Para espesores de pared superiores a 2 mm, las plantas de fabricación suelen emplear soldadura TIG con múltiples antorchas (habitualmente tres), lo que multiplica por 3 o 4 la velocidad de soldadura en comparación con el método de una sola antorcha, mejorando al mismo tiempo la calidad de la unión. La adición de un 5–10 % de hidrógeno al gas de protección de argón, combinada con el uso de pulsos de alta frecuencia y control automático de la tensión del arco (AVC), incrementa aún más la velocidad de soldadura. Este es el núcleo de la automatización en los procesos modernos de fabricación de tubos de acero inoxidable 304: el seguimiento automático de la junta y el control computarizado de los parámetros sustituyen al ajuste manual de la antorcha.
El tratamiento del cordón de soldadura interno depende del tamaño del tubo: en el caso de tubos más pequeños, se introduce gas inerte en el interior a una presión controlada para sostener la unión fundida desde dentro sin añadir material de aporte; para diámetros de tubo superiores a unos 50 mm, el cordón interno se aplana mediante laminado.
No todos los tubos soldados siguen el mismo proceso de acabado; esto depende de la aplicación final. Cabe señalar que el «recocido brillante» mencionado a continuación es el mismo proceso de tratamiento térmico de solubilización descrito para los tubos sin costura, aplicado en este caso a los tubos soldados.
Tubo estándar (sin tratamiento térmico ni estirado): enderezado → aplanado de extremos → prueba hidrostática → embalaje y almacenamiento.
Tubo con tratamiento térmico: desengrasado → recocido brillante → enderezado → detección de defectos por ultrasonidos → aplanado de extremos → prueba hidrostática → embalaje y almacenamiento.
Tubo estirado (para tolerancias más estrictas o paredes más delgadas): desengrase → apuntado (reducción del extremo del tubo para introducirlo en la matriz de estirado) → enderezado → decapado → lubricación → estirado en frío → corte de extremos → desengrase → recocido brillante → acabado → inspección → embalaje y almacenamiento.
Para aplicaciones decorativas o arquitectónicas, las líneas de fabricación de tubos también incorporan equipos adicionales de rectificado y pulido para lograr la suavidad requerida en la superficie exterior.
Los controles de calidad están integrados en cada etapa, en lugar de dejarse para el final:
La inspección por corrientes de Foucault verifica la línea de soldadura en línea para detectar defectos superficiales y subsuperficiales.
Se utiliza la detección de defectos por ultrasonidos en los tubos tratados térmicamente para identificar defectos internos.
La prueba hidrostática (presión de agua) confirma que el tubo soporta la presión sin fugas.
Las pruebas del producto final verifican las dimensiones, el estado de la superficie y las propiedades mecánicas antes del embalaje.
Sigue dos vías principales —sin costura (perforación de un lingote sólido, seguida de laminado en frío y tratamiento térmico) y con costura (conformado a partir de una banda cortada y unión de la junta mediante soldadura TIG)—, tal como se ha descrito anteriormente.
Existen ambos tipos. El tubo soldado es la opción más común y económica para usos generales en la industria, la alimentación y la arquitectura, mientras que el tubo sin costura suele elegirse para aplicaciones estructurales más exigentes o que soportan mayores presiones.
Los procesos de laminado en frío, conformado y soldadura dejan el tubo con tensiones internas y endurecido por deformación. Omitir el tratamiento térmico en tubos destinados a aplicaciones exigentes los deja más frágiles y menos resistentes a la corrosión que el material base 304; por ello, las especificaciones para tubos estirados y tratados térmicamente incluyen una etapa de recocido brillante previa a la inspección final.
Artículos relacionados:
Fabricación y ensayo de tubos de acero inoxidable 304 laminados en caliente
Análisis de fractura en el procesamiento de tuberías sin costura de acero inoxidable 304
